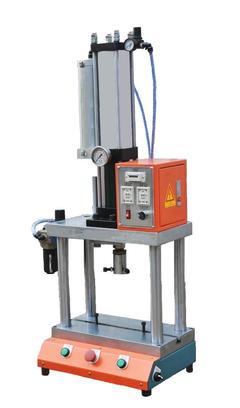
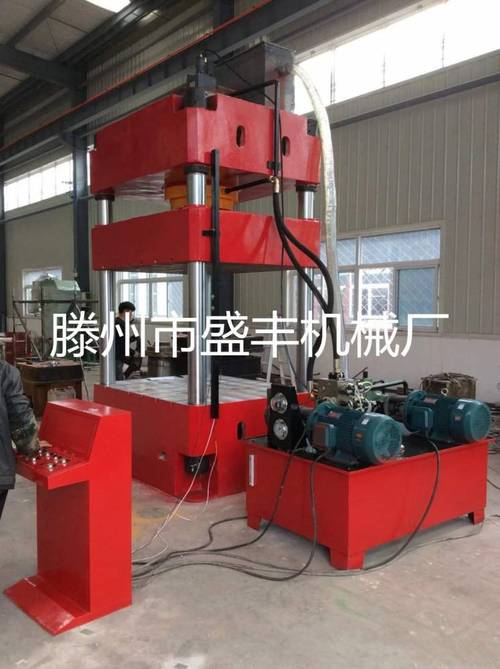
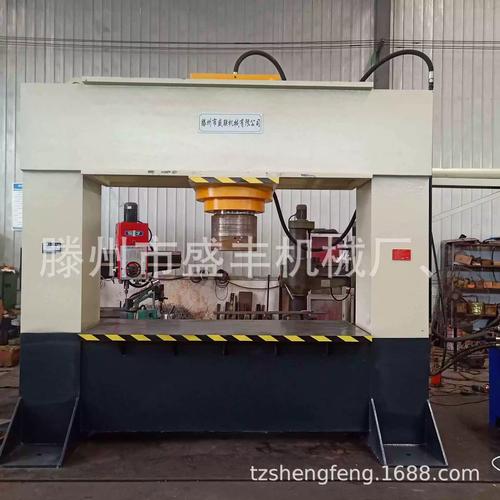
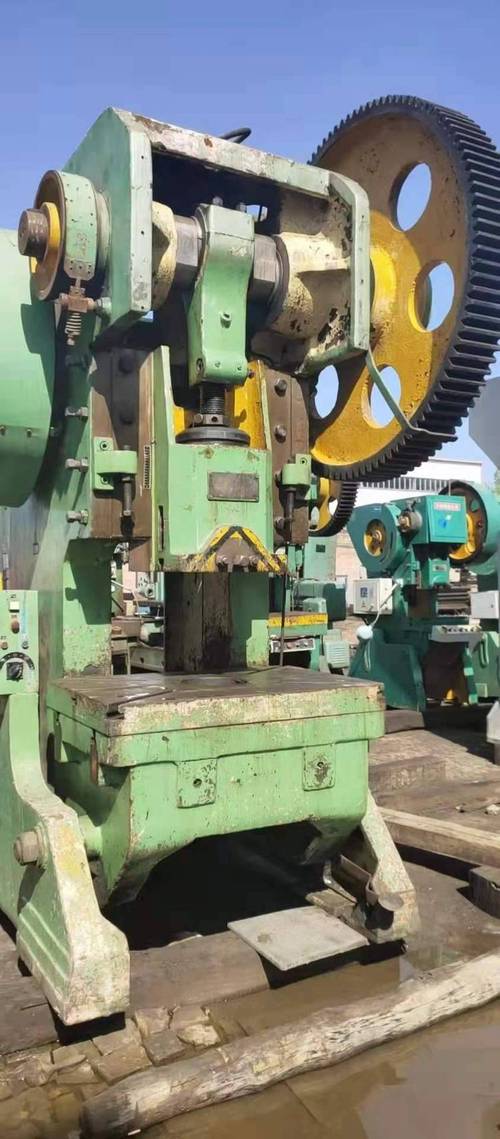
肘杆式压力机 电子产品制造中的精密成形利器
在电子产品制造领域,精密、高效、稳定的加工设备是保障产品质量与生产效率的核心。肘杆式压力机作为一种特殊的机械压力机,凭借其独特的肘杆传动机构,在电子连接器、引线框架、微型电机壳、传感器端子等精密零件的冲压、成形、压印和装配工序中展现出显著优势。本文将从结构原理、技术特点、电子制造应用及选型维护等方面,对肘杆式压力机进行系统阐述。
一、结构原理与工作特性
肘杆式压力机属于机械压力机的一种,其核心传动机构由曲柄、连杆和肘杆(又称肘节)组成。与普通曲柄滑块压力机不同,肘杆机构在滑块接近下死点附近时具有明显的“增力”与“减速”特性。具体而言:
- 增力效应:当肘杆接近伸直状态时,较小的曲柄驱动力矩可转化为滑块巨大的垂直压力,从而获得较大的公称力。这使得设备可以采用更小功率的电机和更紧凑的机身结构。
- 减速特性:在下死点附近,滑块速度迅速降低,甚至趋近于零。这种“保压”行程有利于材料充分流动、减少回弹,特别适合精密冲裁、挤压和整形工艺。
- 运动曲线可控:通过优化肘杆尺寸和曲柄半径,可以获得不同的滑块运动曲线,满足不同工艺对速度和压力的要求。
肘杆式压力机通常采用机械刚性离合器或湿式多片离合器,配合制动器实现滑块启停控制。机身多为闭式框架结构,刚度高,导轨精度好,适合多工位级进模和精密复合模。
二、电子制造中的典型应用
电子产品向微型化、高密度、高可靠性发展,对金属零件的尺寸精度、断面质量和一致性提出严苛要求。肘杆式压力机在以下场景中表现突出:
1. 连接器端子冲压
连接器端子(如Type-C、HDMI、FPC连接器)壁厚薄、pin距小,要求冲裁断面光洁、无毛刺、尺寸稳定。肘杆式压力机的下死点保压特性可显著降低冲裁塌角和毛刺,提高断面光亮带比例。
2. 引线框架成形
集成电路和分立器件的引线框架须经冲压成形、打弯、压扁、切断等工序。压力机需在微小节距内完成多工位级进,肘杆式机构在每工位提供足够的压力和行程,保证弯脚角度一致,避免裂纹。
3. 微型电机壳拉深
手机振动电机壳、微型扬声器磁罩等零件涉及多道拉深和整形。肘杆式压力机在行程末端减速,有助于防止拉深破裂,提高杯体厚度均匀性。
4. 传感器外壳压印与封装
压力传感器、温度传感器的金属外壳常需压印标记、翻边铆合。肘杆式压力机可实现缓慢压入、高压保压,避免工件变形或密封圈损伤。
5. 精密装配与铆接
电子产品中的电机轴与齿轮、支架与销钉的压装铆接,采用肘杆式压力机可获得精确的压入深度和垂直度,并可通过压力-位移监控曲线实现过程质量保证。
三、选购与运维要点
企业透过“发吧信息网”等B2B平台采购肘杆式压力机时,除关注价位和交货期外,应重点考察以下方面:
- 公称力与行程次数:根据零件面积、材料抗拉强度和所需压强选择合适的吨位,避免超载。行程次数应匹配生产节拍与自动送料能力。
- 下死点精度与重复精度:下死点重复精度直接影响零件高度一致性,通常要求±0.01mm以内。
- 机身刚性与滑块导向:高刚度机身可减少弹性变形,保证模具寿命。滑块宜采用八面滚针或青铜导轨,间隙可调。
- 离合器与制动器:湿式离合器工作平稳,噪音低,适合电子厂房环境。制动角度应与滑块运动匹配,确保安全。
- 控制系统:现代肘杆式压力机多配PLC+触摸屏人机界面,支持多组模具参数存储、故障诊断和能量监控。用于电子精密冲压时,可联动伺服送料机、视觉检测和模内监控。
- 维护保养:定期检查肘杆销轴、铜套间隙、润滑情况和离合制动摩擦片磨损。下死点精度长期漂移需通过调整装模高度或曲柄相位修复。
四、发展趋势
随着电子产品迭代加速和人工成本上升,肘杆式压力机正朝以下方向发展:
- 高速化:通过轻量化滑块、优化肘杆曲线与采用伺服主驱动,提高行程次数,适配高速级进模。
- 智能化:集成压力-位移传感器、物联网模块,实现在线SPC与预测性维护。
- 复合化:与模内攻丝、模内铆接、模内视觉测量模块结合,一台设备完成多道工序,减少物流与二次定位误差。
- 柔性化:肘杆与伺服曲柄相结合,或开发可变肘杆机构,扩大工艺窗口,替代部分冲床和液压机。
肘杆式压力机以其独特的力-位移特性,在电子产品精密制造中占据不可替代的位置。合理选用、正确调试与规范保养,将帮助企业提升零件品质、延长模具寿命并降低单位生产成本。对于金属成形与电子装配领域的采购者与工程师而言,深入掌握肘杆式压力机的技术脉络与行业动向,有助于在发吧信息网等资源平台找准供应,让设备红利嵌入到产品竞争力当中。
如若转载,请注明出处:http://www.omni-sh.com/product/38.html
更新时间:2026-10-05 03:57:26